


Ошибка FANUC PS0041: интерференция коррекции на радиус
Ошибка PS0041 на стойках FANUC (серии 0i, 16i/18i, 30i и совместимые) останавливает программу сразу после включения коррекции на радиус инструмента G41/G42. На экране появляется сообщение «Interference in CRC». CRC (Cutter Radius Compensation) — это коррекция на радиус фрезы, которую стойка применяет к запрограммированному контуру. Аппаратной неисправности здесь обычно нет: стойка сама отказывается выполнять траекторию, на которой инструмент гарантированно срежет лишний материал. Ниже разобрано, как работает проверка, из-за чего она срабатывает, как найти проблемный блок и что менять в программе.
- Что означает ошибка PS0041
- Как стойка проверяет интерференцию
- Типовые причины ошибки
- Порядок поиска проблемного блока
- Как исправить программу
- Смежные ошибки коррекции на радиус
- Когда причина не в программе
- Заключение
Что означает ошибка PS0041
Префикс PS означает ошибку программы (Program/Syntax): стойка нашла противоречие в коде, а не отказ электроники. Подробнее о группе этих сообщений рассказано в статье «Ошибки PS на FANUC: что это такое».
Принцип коррекции на радиус описан в материале о G41/G42. Программист пишет контур детали, а стойка смещает траекторию центра фрезы на величину радиуса из таблицы коррекций (регистр D или H, в зависимости от настройки). Если смещённые траектории соседних участков пересекаются так, что инструмент должен «зайти» в зону, которую нельзя обработать, стойка выдаёт PS0041.
Проще говоря: радиус фрезы больше, чем позволяет геометрия контура. Типичные примеры — внутренний радиус меньше радиуса инструмента, паз уже диаметра фрезы, короткая ступенька между двумя участками контура.
Оговорка: формулировка сообщения и номер сообщения могут отличаться в зависимости от серии и версии ПО стойки. Точный текст и набор связанных параметров уточняйте по руководству оператора и руководству по параметрам вашей системы.
Как стойка проверяет интерференцию
В режиме коррекции на радиус стойка не обрабатывает блоки по одному. Она заранее читает несколько следующих блоков с перемещением в плоскости коррекции (обычно до трёх), вычисляет точки пересечения смещённых траекторий и только после этого отрабатывает текущий блок. Поэтому ошибка нередко появляется в блоке, который стоит раньше «виновного» участка.
Проверка строится на сравнении направления исходного блока и направления смещённого. Если смещённый вектор оказывается направлен противоположно запрограммированному, это признак подреза: инструмент пошёл бы назад по контуру. Стойка останавливается с PS0041 до начала движения по этому участку.
Важное следствие для диагностики: тип ошибки не зависит от станка и приводов. Одна и та же программа с тем же инструментом и той же коррекцией даст PS0041 на любой стойке той же серии. Достаточно посмотреть на геометрию контура и значение в таблице коррекций.
Типовые причины ошибки
Чаще всего PS0041 — результат одной из причин ниже. Они расположены от самых частых к более редким.
| Причина | Как проявляется | Что проверить в первую очередь |
|---|---|---|
| Радиус в таблице коррекций больше, чем нужно | Раньше программа работала с другой фрезой, после смены инструмента — ошибка | Значение D/H в регистре: введён диаметр вместо радиуса, лишний ноль, неверная единица измерения |
| Внутренний радиус контура меньше радиуса фрезы | Ошибка на дуге или на блоке перед ней | Радиусы скруглений на чертеже и в программе, диаметр инструмента |
| Паз или канавка уже диаметра фрезы | Ошибка при проходе по узкому элементу | Ширина паза и диаметр фрезы: нужен зазор с обеих сторон |
| Короткий линейный участок между двумя дугами или углами | Остановка внутри сложного контура (CAM-программа, многоточечная аппроксимация) | Длина мелких отрезков, особенно в постпроцессоре с дроблением дуг |
| Включение или отмена коррекции на неудобном участке | Ошибка в блоке с G41/G42 или G40 | Подвод и отвод: он должен быть линейным и длиннее радиуса инструмента |
| Несколько блоков подряд без перемещения в плоскости | Ошибка или подрез на участке с M-кодами, паузами, сменой подачи | Служебные блоки внутри режима коррекции: их лучше вынести до G41/G42 или после G40 |
Отдельно стоит учесть, что в программах от CAM-системы PS0041 обычно возникает из-за различия между расчётным и реальным инструментом: система рассчитала траекторию под один диаметр, а на станке в коррекции стоит другой.
Порядок поиска проблемного блока
Схема действий одна и та же на токарных и фрезерных стойках. Подробнее общий подход к диагностике по коду описан в статье «Диагностика ЧПУ по коду ошибки».
- Зафиксируйте номер блока. Запишите N-номер, на котором остановилась программа, и значение активной коррекции (D или H).
- Проверьте таблицу коррекций. Убедитесь, что в регистре указан радиус, а не диаметр, и что значение соответствует реальному инструменту. Это самая быстрая проверка и самая частая причина.
- Просмотрите три блока вперёд. Проверка идёт с опережением, поэтому проблемный элемент ищите в ближайших блоках после остановки: короткий отрезок, малый радиус, встречное направление.
- Сопоставьте радиусы. Радиус внутренней дуги должен быть больше радиуса фрезы. Для паза — ширина больше диаметра с запасом.
- Проверьте подвод и отвод. Блок с G41/G42 должен включать линейное перемещение, длина которого больше радиуса инструмента, а отвод с G40 — не попадать на стенку детали.
- Прогоните программу в режиме холостого хода. Режим Dry Run без заготовки, с уменьшенной коррекцией, покажет, на каком именно блоке ошибка повторяется.
Для примера: при обработке контура с внутренним скруглением R3 фрезой диаметром 10 мм (радиус 5 мм) траектория центра инструмента по внутренней стороне должна иметь радиус 3 − 5 = −2 мм, то есть геометрически невозможна. Стойка обнаруживает это и выдаёт PS0041. Решение — взять фрезу диаметром менее 6 мм либо изменить скругление на чертеже, если допуск позволяет.
Как исправить программу
Выбор способа зависит от того, что именно мешает: инструмент, геометрия или структура программы.
| Способ | Когда применять | Ограничения |
|---|---|---|
| Исправить значение в таблице коррекций | Ошибочно введён диаметр, лишний знак, неверный регистр | Нужно сверить с реальным инструментом и сменой инструмента |
| Взять фрезу меньшего диаметра | Внутренний радиус или паз не пропускают текущий инструмент | Меняются режимы резания и жёсткость; может понадобиться чистовой проход |
| Изменить контур в программе | Короткие отрезки и лишние скругления не несут технологической нагрузки | Допустимо только по согласованию с чертежом и технологом |
| Пересчитать подвод и отвод | Ошибка в блоке включения или отмены коррекции | Нужен свободный участок длиннее радиуса фрезы |
| Убрать служебные блоки из режима коррекции | Внутри G41/G42 стоят паузы, M-коды, команды без перемещения | Переносите блоки до включения коррекции или после G40 |
| Перестроить программу в CAM | Мелкие отрезки возникли из-за постпроцессора | Задайте корректный диаметр инструмента и допуск аппроксимации |
Параметры стойки, управляющие проверкой интерференции, существуют, но использовать их для обхода ошибки не стоит. Отключение проверки не исправляет геометрию: станок выполнит программу и подрежет деталь или повредит оснастку. Если вы всё же рассматриваете такую настройку, сначала сверьтесь с руководством по параметрам вашей системы и оцените последствия.
После правки обязательно проверьте программу в режиме холостого хода и по блокам (Single Block) на пониженной подаче. Ошибка PS0041 часто «прячет» следующую: после исправления первого проблемного участка может сработать проверка на втором.
Смежные ошибки коррекции на радиус
PS0041 не единственное сообщение этой группы. Если после правки появилась другая ошибка из списка ниже, причина лежит в той же области: геометрия контура и режим G41/G42. Названия приведены в формулировках, принятых для большинства серий FANUC; уточняйте по руководству вашей стойки.
| Код | Что означает | Вероятная причина | Что проверить |
|---|---|---|---|
| PS0033 | Нет решения при коррекции на радиус | Не удаётся вычислить точку пересечения смещённых траекторий | Угол и длины соседних блоков |
| PS0034 | Дуга недопустима в блоке включения или отмены | G41/G42 или G40 стоят в блоке с G02/G03 | Заменить дугу линейным подводом |
| PS0037 | Смена плоскости в режиме коррекции | G17/G18/G19 внутри G41/G42 | Переключать плоскость при отменённой коррекции |
| PS0038 | Интерференция в круговом блоке | Дуга и радиус инструмента не сочетаются | Радиус дуги и значение коррекции |
| PS0041 | Интерференция при коррекции на радиус | Смещённая траектория идёт в обратную сторону | Таблица коррекций, радиусы, короткие отрезки |
Другие программные ошибки той же группы разобраны отдельно: PS0005, PS0011, PS0003 и PS0070. Общий перечень сообщений собран в справочнике кодов ошибок FANUC.
Когда причина не в программе
Ошибка PS0041 по природе программная, и в подавляющем большинстве случаев оборудование здесь ни при чём. Но есть ситуации, когда за ней стоит неисправность, которую нужно исключить отдельно.
- Ошибка исчезла и появилась снова на той же программе без правок. Проверьте, не изменилась ли таблица коррекций: сбой памяти или потеря данных коррекций могут исказить значение радиуса. Начните с проверки резервной батареи и самих коррекций.
- Ошибка сопровождается ошибками позиционирования. Если контур выходит неточным даже при корректной коррекции, ищите причину в обратной связи по положению и приводе. Диагностика описана в материале о диагностике серво-системы.
- Станок ошибочно останавливается и в других программах. Это уже не PS0041, а общий отказ управления; смотрите причины остановок станка.
Если в ходе диагностики выяснилось, что неточность контура вызвана приводом или цепями обратной связи, возможна замена узлов. Примеры позиций из каталога приведены ниже; подбор всегда выполняйте по артикулу вашего оборудования и документации станка.
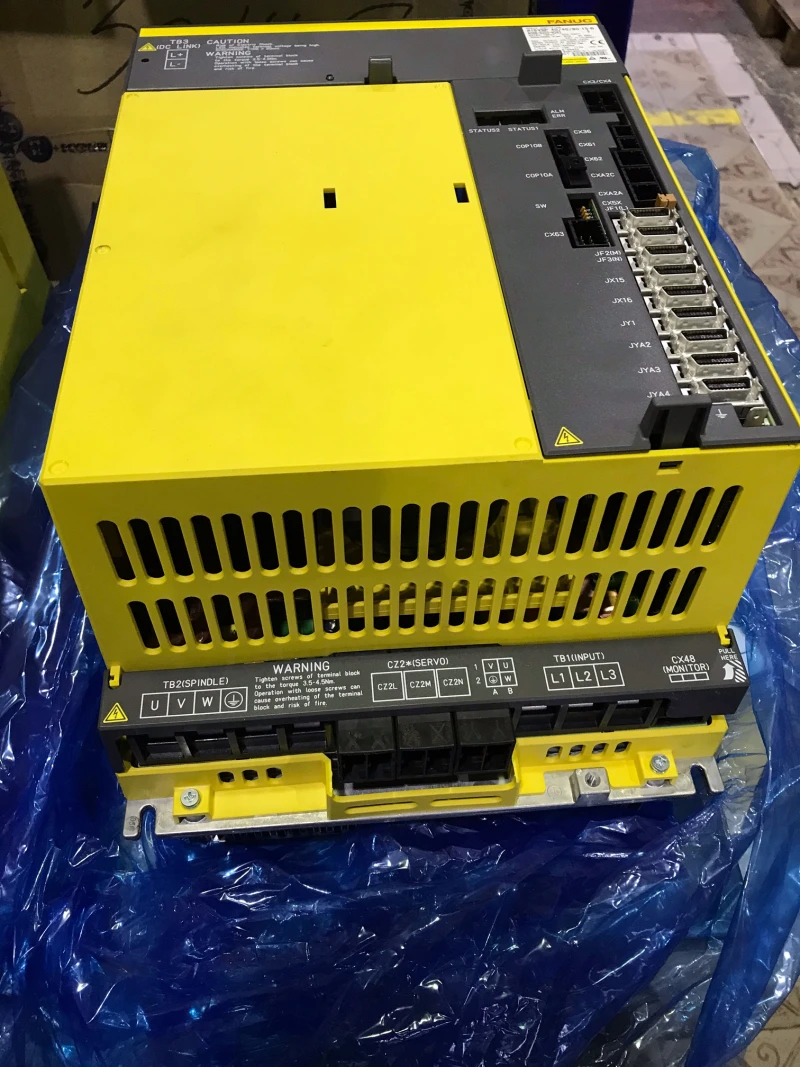
Усилитель управляет сервомотором оси. Рассматривается, если контур искажается из-за привода, а не из-за программы и коррекции.

Кабель FANUC из каталога. Проверка целостности кабелей обратной связи и питания входит в диагностику, если искажения контура не связаны с программой.
Другие позиции собраны в разделах сервоусилители и кабели FANUC. Если причину сразу определить не удаётся, возможна диагностика и ремонт промышленного оборудования силами специалистов.
FAQ: частые вопросы
Что означает ошибка PS0041 на FANUC?
Это сообщение «Interference in CRC»: стойка обнаружила, что траектория с коррекцией на радиус инструмента приведёт к подрезу контура, и остановила программу. Причина обычно в геометрии контура или в значении радиуса в таблице коррекций.
Почему ошибка появляется не в том блоке, где проблема?
Стойка в режиме G41/G42 читает несколько блоков вперёд и проверяет их заранее. Поэтому остановка происходит перед проблемным участком, и искать причину нужно в ближайших следующих блоках.
Можно ли просто отключить проверку интерференции параметром?
Технически такие параметры есть, но делать это не рекомендуется: станок отработает неверную траекторию и подрежет деталь. Сначала исправьте программу, инструмент или коррекцию, а настройки сверяйте по руководству вашей системы.
Ошибка появилась после смены инструмента. С чего начать?
Проверьте значение в регистре коррекции: в нём должен стоять радиус, а не диаметр. Затем сравните радиус фрезы с внутренними радиусами контура и шириной пазов.
PS0041 может быть признаком неисправности станка?
Как правило, нет, это программная ошибка. Оборудование стоит проверять, если ошибка возникает на ранее работавших программах без изменений либо контур искажается и без этой ошибки.
Заключение
PS0041 — это защита, а не поломка. Стойка заранее обнаруживает, что запрограммированный контур и радиус фрезы несовместимы, и не даёт испортить деталь. Алгоритм почти всегда один: проверить значение в таблице коррекций, сравнить радиусы и ширину элементов с размером инструмента, убедиться в корректном подводе и отводе, затем прогнать программу на холостом ходу.
Если после правки программы ошибки повторяются или контур всё равно выходит неточным, специалисты ООО «Эффективное производство» помогут определить, лежит ли причина в приводе, обратной связи или электронике стойки, и подобрать нужные комплектующие по артикулу.
Связанные материалы
Читайте также


Предназначен для декодирования сигналов инкрементных преобразователей перемещения.